
 ), che indica: Attenzione, Avvertenza o Pericolo
– “norme di sicurezza”. La mancanza di rispetto
delle presenti istruzioni può provocare infortuni o la morte.

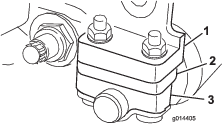
Manutenzione
Note: Stabilite i lati sinistro e destro della macchina dalla normale posizione operativa.
Accesso all'apparato di taglio
Accedete alla controlama e al cilindro per effettuare la manutenzione come segue:
-
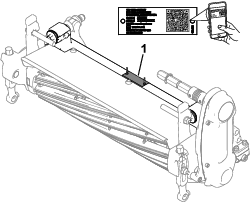
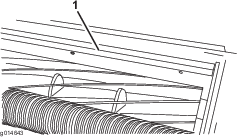
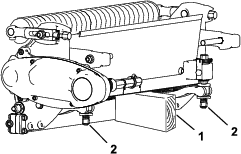
Con l’apparato di taglio rimosso dalla macchina, supportate la parte posteriore dell'apparato di taglio per evitare che i dadi sul retro delle viti di regolazione della barra di appoggio tocchino il piano di lavoro (Figura 11).
-
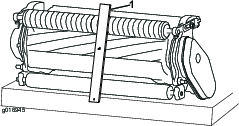
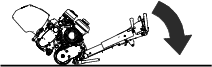
Con l’apparato di taglio collegato alla macchina, abbassate l’impugnatura del trattorino al suolo (Figura 12).
Controllo del punto di ingrassaggio dell'albero di trasmissione del cilindro
| Cadenza di manutenzione | Procedura di manutenzione |
|---|---|
| Ogni anno |
|
-
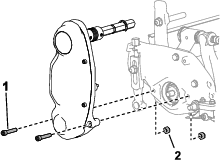
Rimuovete la bulloneria che fissa il gruppo di rotazione del cilindro alla piastra laterale (Figura 13).
-
Rimuovete i dadi dalla parte interna della piastra laterale (Figura 13).
-
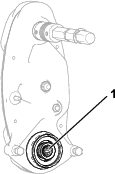
Verificate la quantità di grasso rimanente all'interno dell'albero di trasmissione del cilindro (Figura 14).
Se la quantità di grasso non è sufficiente, aggiungetene di nuovo nella scanalatura maschio e femmina dell'albero.
-
Utilizzate le viti a brugola e i dadi rimossi in precedenza per fissare il gruppo di trasmissione del cilindro alla piastra laterale.
-
Montate l'apparato di taglio sulla motrice; fate riferimento al relativo Manuale dell'operatore.
Regolazione della tensione della cinghia di trasmissione del cilindro
| Cadenza di manutenzione | Procedura di manutenzione |
|---|---|
| Ogni anno |
|
-
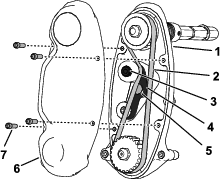
Rimuovete la copertura dall'alloggiamento della trasmissione del cilindro rimuovendo le 4 viti che la fissano.
-
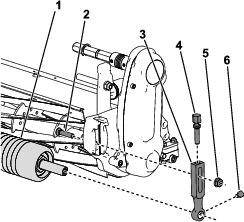
Allentate il bullone del braccio di rinvio e ruotate il braccio di rinvio per rimuovere la tensione della cinghia.
-
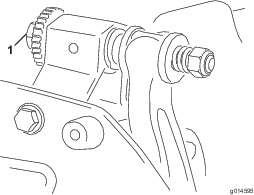
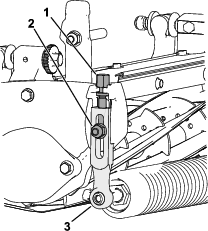
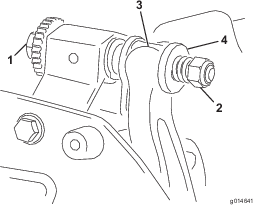
Utilizzate una chiave torsiometrica a quadrante per applicare 6 - 7 N∙m alla vite interna del braccio di rinvio superiore (Figura 15).
-
Serrate il bullone del braccio di rinvio per fissare il braccio di rinvio.
-
Montate la copertura fissandola con le 4 viti corrispondenti.
Regolazione della velocità di taglio
La velocità di taglio viene determinata dalle seguenti impostazioni della macchina:
-
Velocità del cilindro: la velocità del cilindro può essere regolata su alta o bassa; fate riferimento al Manuale dell'operatore del vostro trattorino.
-
Posizione della puleggia della trasmissione del cilindro: le pulegge della trasmissione del cilindro (22 e 24 denti) possono essere portate in 2 posizioni:
Note: La posizione della puleggia è impostata sulla POSIZIONE INFERIORE per impostazione di fabbrica.
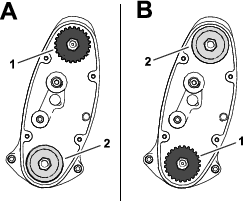
Eseguite i seguenti passaggi per modificare la posizione delle pulegge.
-
Togliete il copricinghia per accedere alla cinghia (Figura 17).
-
Allentate il bullone del braccio di rinvio e ruotate il braccio (Figura 17) per allentare la tensione sulla cinghia.
-
Rimuovete la cinghia (Figura 17).
-
Allentate i dadi su tutte le pulegge, rimuovetele e utilizzate i bulloni per montarle nella configurazione da voi prescelta.
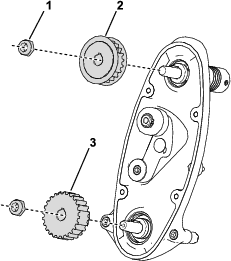
-
Serrate i dadi delle pulegge a una coppia compresa tra 37 e 45 N∙m.
-
Montate e tendete la cinghia applicando una coppia compresa tra 6 e 7 N∙m all'esagono interno del braccio di rinvio illustrato nella Figura 17.
-
Montate il bullone del braccio di rinvio e il copricinghia.
Specifiche della controlama
Manutenzione della controlama
Solo un meccanico appositamente addestrato deve effettuare la manutenzione della barra di appoggio e della controlama per evitare danni a cilindro, barra di appoggio o controlama. Se possibile, portate l'apparato di taglio dal distributore Toro di zona autorizzato per la manutenzione. Fate riferimento al Manuale di manutenzione del vostro trattorino per le istruzioni complete, strumenti speciali e schemi per la manutenzione della controlama. Se dovete rimuovere o montare la barra di appoggio da soli, di seguito sono fornite le istruzioni, così come le specifiche per la manutenzione della controlama.
Important: Seguite sempre le procedure per la controlama indicate nel vostro Manuale di manutenzione quando effettuate la manutenzione della controlama. Se il montaggio e l'affilatura della controlama vengono effettuati in modo non idoneo, cilindro, barra di appoggio o controlama potrebbero subire danni.
Rimozione della barra di appoggio/del gruppo controlama
-
Ruotate la vite di regolazione della barra di appoggio in senso antiorario per allontanare la controlama dal cilindro (Figura 19).
-
Allentate il dado di tensione della molla, finché la rondella non sarà più in tensione contro la barra di appoggio (Figura 19).
-
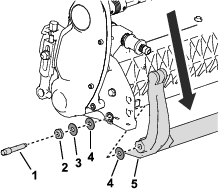
Allentate il dado di bloccaggio riprodotto nella Figura 20 su ciascun lato della macchina.
-
Togliete tutti i bulloni della barra di appoggio perché quest'ultima possa essere tirata in giù e rimossa dall'apparato di taglio (Figura 20).
Tenete in considerazione le 2 rondelle di nylon e la rondella in acciaio su ciascun'estremità della barra di appoggio (Figura 20).
-
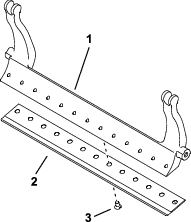
Rimuovete la controlama dalla barra di appoggio togliendo tutte le viti che la fissano. Utilizzate una chiave a bussola con l'utensile per la rimozione delle viti della controlama (n. cat. TOR510880).
Note: Potete utilizzare un avvitatore a impulsi meccanico o pneumatico per allentare le viti della controlama.
Note: Mettete da parte la controlama e le viti.
Montaggio della nuova controlama
-
Selezionate una nuova controlama facendo riferimento a Tabelle di selezione dell'altezza di taglio e della controlama.
-
Rimuovete la ruggine, il calcare e la corrosione dalla superficie della barra di appoggio e applicate un sottile strato di olio alla superficie della barra di appoggio.
Important: Non rimuovete il materiale di colata dalla barra di appoggio. La barra di appoggio è concava nella parte intermedia per design; non levigatela.
-
Pulite le filettature della barra di appoggio.
-
Applicate del composto antigrippaggio sulle viti nuove della controlama e montate la controlama sulla barra di appoggio.
Important: Utilizzate solo viti nuove sulla controlama.
Note: Il numero di viti varia in base alla barra di appoggio.
-
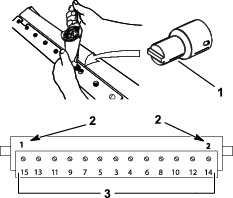
Serrate le 2 viti esterne a una coppia di 1 N∙m.
-
Procedendo dal centro della controlama, serrate le viti a una coppia di 25,9 +/- 1,4 N∙m.
Important: Non serrate le viti della controlama utilizzando un avvitatore a impulsi meccanico o pneumatico.
-
Affilate la nuova controlama; fate riferimento a Specifiche di affilatura della controlama.
Specifiche di affilatura della controlama
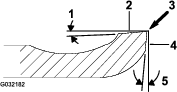
| Angolo di scarico superiore (alto) della controlama | Vedere Tabelle di selezione dell'altezza di taglio e della controlama. |
| Intervallo dell'angolo anteriore | Da 13° a 17° |
| Angolo anteriore della controlama per fairway | 10° |
Verifica dell'angolo di molatura superiore
L'angolo che utilizzate per molare le vostre controlame è molto importante.
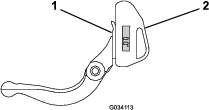
Utilizzate il goniometro (n. cat. Toro 131-6828) e il supporto del goniometro (n. cat. Toro 131-6829) per verificare l'angolo prodotto dalla vostra mola e, quindi, correggete eventuali imprecisioni della mola.
-
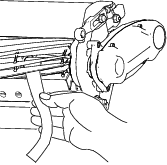
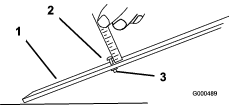
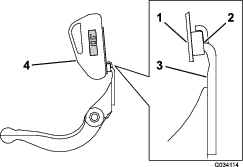
Posizionate il goniometro sul lato inferiore della controlama, come illustrato nella Figura 24.
-
Premete il pulsante Alt Zero sul goniometro.
-
Posizionate il supporto del goniometro sul tagliente della controlama, in modo che il bordo del magnete si accoppi con il tagliente della controlama (Figura 25).
Note: Durante questo passaggio, il display digitale deve essere visibile dallo stesso lato del passaggio 1.
-
Posizionate il goniometro sul supporto, come illustrato nella Figura 25.
Note: Questo è l'angolo prodotto dalla vostra mola e deve essere compreso entro 2 gradi dall'angolo di molatura superiore raccomandato.
Montaggio della barra di appoggio/del gruppo controlama
-
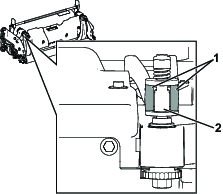
Montate la barra di appoggio/il gruppo controlama posizionando i supporti di montaggio tra le rondelle e la vite di regolazione della barra di appoggio (Figura 26).
Important: Centrate i dispositivi di regolazione degli apparati di taglio DPA tra le linguette della barra di appoggio, come illustrato nella Figura 26.Se i dispositivi di regolazione degli apparati di taglio DPA vengono installati a contatto con le linguette della barra di appoggio, ciò influirà negativamente sul contatto tra la controlama e il cilindro.
-
Fissate la barra di appoggio su ciascuna piastra laterale mediante gli appositi bulloni (dadi sui bulloni) e 3 rondelle (6 in tutto).
-
Collocate una rondella di nylon su ciascun lato del risalto della piastra laterale. Posizionate una rondella di acciaio all’esterno di ciascuna rondella di nylon (Figura 20).
-
Serrate i bulloni della barra di appoggio a una coppia compresa tra 27 e 36 N∙m.
-
Serrate lentamente e a mano i dadi di bloccaggio della barra di appoggio fino a quando le rondelle in acciaio esterne non ruotano leggermente.
Note: La rondella in nylon tra la barra di appoggio e la piastra laterale deve presentare una piccola intercapedine.
Important: Non serrate eccessivamente i dadi di bloccaggio, altrimenti devierete le piastre laterali.
-
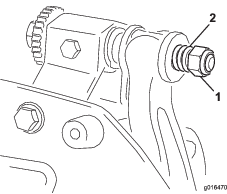
Serrate il dado di tensionamento della molla finché questa non è a riposo, quindi allentatelo di mezzo giro (Figura 27).
-
Regolate la controlama rispetto al cilindro; fate riferimento a Regolazione della controlama rispetto al cilindro.
Specifiche del cilindro
Preparazione del cilindro per l'affilatura
-
Assicuratevi che tutti i componenti degli apparati di taglio siano in buone condizioni e correggete eventuali problemi prima della molatura.
-
Seguite le istruzioni del produttore della mola per cilindri per molare il cilindro di taglio in base alle seguenti specifiche.
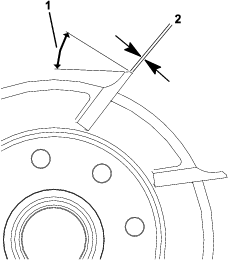
Specifiche di affilatura del cilindro Nuovo diametro del cilindro 128,5 mm Limite di servizio del diametro del cilindro 114,3 mm Angolo di spoglia della lama 30° ± 5° Larghezza della superficie della lamaIntervallo Da 0,8 a 1,2 mm Limite di servizio della rastrematura del diametro del cilindro 0,25 mm
Rettifica del cilindro
Il nuovo cilindro ha una larghezza di superficie compresa tra 0,8 e 1,2 mm e un angolo di molatura di 30°.
Quando la larghezza del pieno diventa superiore a 3 mm, effettuate le seguenti operazioni:
-
Applicate un angolo di molatura di 30° su tutte le lame del cilindro fino a quando la larghezza di superficie non è pari a 0,8 mm.
-
Molate a rotazione il cilindro per ottenere un'eccentricità del cilindro di <0,025 mm.
Note: Questo determina un leggero incremento della larghezza della superficie.
-
Regolate l'apparato di taglio; fate riferimento al Manuale dell'operatore del vostro apparato di taglio.
Note: Per estendere la longevità dell'affilatura del tagliente del cilindro e della controlama, dopo la molatura del cilindro e/o della controlama verificate di nuovo il contatto cilindro-controlama dopo il taglio di 2 green, dal momento che saranno rimosse eventuali bavature. Le bave possono creare un gioco scorretto tra cilindro e controlama, accelerando l'usura.
Lappatura dell'apparato di taglio
Per la lappatura dell’apparato di taglio, utilizzate il kit lappatura di accesso (n. modello 139-4342); fate riferimento alle istruzioni operative nelle Istruzioni di installazione del kit. Contattate il vostro distributore Toro autorizzato per l'acquisto.