
 ). Symbolen
betyder Var försiktig, Varning eller Fara – anvisning om
personsäkerhet. Underlåtenhet att följa anvisningarna
kan leda till personskador eller dödsfall.

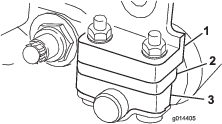
Underhåll
Note: Vänster och höger sida på maskinen är lika med förarens vänstra respektive högra sida vid normal körning.
Komma åt klippenheten
Kom åt underkniven och cylindern för underhåll på följande sätt:
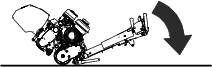
Kontrollera cylinderdrivningsaxelns smörjpunkt
| Underhållsintervall | Underhållsförfarande |
|---|---|
| Årligen |
|
-
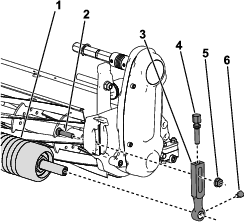
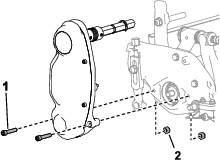
Ta bort fästelementen som fäster cylinderdrivsatsen vid sidoplåten (Figur 13).
-
Ta bort muttrarna från sidoplåtens insida (Figur 13).
-
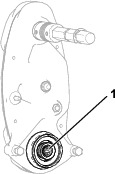
Kontrollera om det finns något fett kvar på cylinderdrivningsaxelns insida (Figur 14).
Om du ser att det inte finns tillräckligt med fett ska du tillsätta fett till de räfflade han- och honkilspårsaxlarna.
-
Använd insexskruvarna och muttrarna som du tog bort tidigare för att fästa cylinderdrivsatsen på sidoplåten.
-
Montera klippenheten på traktorenheten. Se traktorenhetens bruksanvisning.
Justera cylinderdrivremsspänningen
| Underhållsintervall | Underhållsförfarande |
|---|---|
| Årligen |
|
-
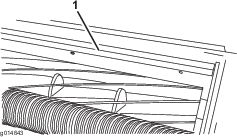
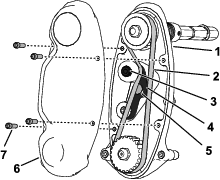
Ta bort locket från cylinderns drivkåpa genom att ta bort de 4 skruvarna som håller det på plats.
-
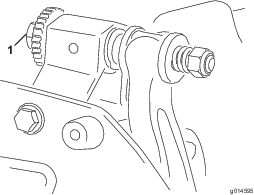
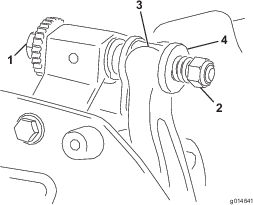
Lossa mellandrevarmsskruven och vrid mellandrevarmen för att ta bort remspänningen.
-
Använd en momentnyckel av balktyp för att tillämpa 6 till 7 Nm kraft på den invändiga skruven på mellandrevarmen (Figur 15).
-
Dra åt mellandrevarmens skruv för att säkra mellandrevarmen.
-
Montera locket med de 4 motsvarande skruvarna.
Välja klipphastighet
Klipphastigheten avgörs av följande maskininställningar:
-
Cylinderhastighet: Cylinderhastigheten kan justeras till en hög eller låg inställning. Se traktorenhetens bruksanvisning.
-
Cylinderdrivskivans läge: cylinderdrivskivorna (22 tänder och 24 tänder) kan ställas in i två lägen:
Note: Remskivan är fabriksinställd i det LåGA läget.
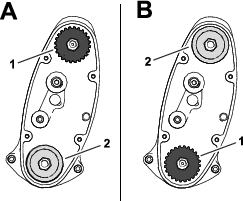
För att justera remskivornas lägen utför du följande steg:
-
Avlägsna remkåpan så att remmen blir synlig (Figur 17).
-
Lossa mellandrevarmsskruven och vrid mellandrevarmen (Figur 17) för att lossa på remspänningen.
-
Ta bort remmen (Figur 17).
-
Lossa muttern på vardera remskiva, avlägsna remskivorna och använd muttrarna för att montera remskivorna i den önskade konfigurationen.
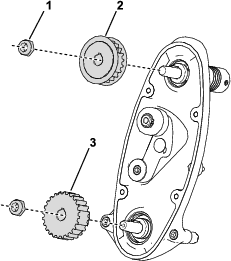
-
Dra åt remskivemuttrarna till 37–45 Nm
-
Montera remmen och spänn den genom att tillföra 6–7 Nm till mellandrevarmens interna sexkantsnyckel enligt Figur 17.
-
Dra åt mellandrevarmsskruven och montera remkåpan.
Specifikationer för understålet
Serva underkniven
Låt endast en utbildad mekaniker serva underknivsstången och underkniven för att förhindra skador på cylinder, underknivsstång och underkniv. Det bästa är att ta klippenheten till närmaste auktoriserade Toro-återförsäljare för service. Se traktorenhetens servicehandbok för fullständiga anvisningar, specialverktyg och diagram över underknivsservice. Det finns anvisningar nedan om du själv skulle behöva ta bort eller sätta tillbaka understålet, samt specifikationer om underknivsservice.
Important: Följ alltid underknivsprocedurerna som anges i servicehandboken när understålet servas. Om understålet monteras eller slipas på ett felaktigt sätt kan skador uppstå på cylindern, underknivsstången eller understålet.
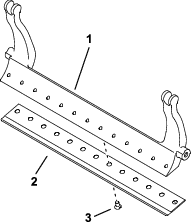
Avlägsna underknivsstångenUnderkniv
-
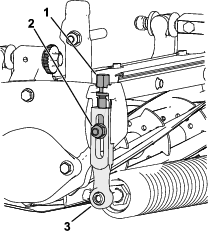
Vrid underknivsstångens justerskruv moturs, så att understålet förs bort från cylindern (Figur 19).
-
För fjäderspänningsmuttern bakåt, tills brickan inte längre är spänd mot underknivsstången (Figur 19).
-
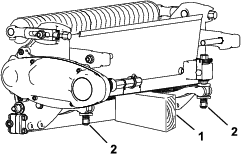
På vardera sida av maskinen lossar du låsmuttern som visas i Figur 20.
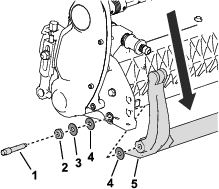
-
Avlägsna vardera underknivsstångsskruv så att understålet kan dras nedåt och avlägsnas från klippenheten (Figur 20).
Beräkna två nylonbrickor och en stålbricka på vardera ände av underknivsstången (Figur 20).
-
Ta bort underkniven från underknivsstången genom att ta bort alla skruvar som håller den på plats. Använd en hylsnyckel med gängstål för underkniv (artikelnr TOR510880).
Note: Du kan lossa underknivsskruvarna med en mekanisk eller pneumatisk mutterdragare.
Note: Kassera underkniven och skruvarna.
Montera den nya underkniven
-
Välj en ny underkniv enligt Tabell över klipphöjd och val av underkniv.
-
Ta bort rosten, beläggningen och korrosionen från underknivsstångens yta och applicera ett tunt lager olja på underknivsstångens yta.
Important: Ta inte bort gjutmaterial från underknivsstången. Underknivsstången är konkav i mitten till sin utformning. Slipa inte.
-
Rengör gängorna i underknivsstången.
-
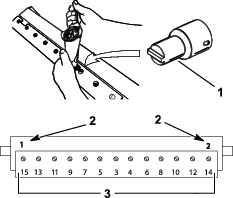
Applicera monteringssmörjmedel på de nya underknivsskruvarna och montera underkniven på underknivsstången.
Important: Använd endast nya underknivsskruvar.
Note: Antalet skruvar varierar beroende på underknivsstång.
-
Dra åt de två yttre skruvarna till 1 Nm.
-
Utgå från underknivens mitt och dra åt skruvarna till 25,9 +/- 1,4 Nm.
Important: Dra inte åt underknivsskruvarna med en mekanisk eller pneumatisk mutterdragare.
-
Slipa den nya underkniven. Se Specifikationer för att slipa understålet.
Specifikationer för att slipa understålet
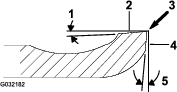
| (Övre) ställvinkel för underkniv | Se Tabell över klipphöjd och val av underkniv. |
| Framvinkelsområde | 13° till 17° |
| Främre vinkel för fairwayunderkniv | 10° |
Kontrollera toppslipningsvinkeln
Det är viktigt vilken vinkel du använder när du slipar understålen.
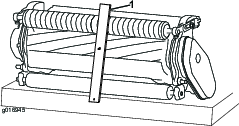
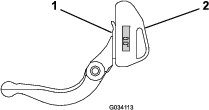
Använd vinkelindikatorn (Toro-artikelnr 131-6828) och vinkelindikatorfästet (Toro-artikelnr 131-6829) för att kontrollera vinkeln som slipmaskinen skapar. Åtgärda vid felaktiga resultat.
-
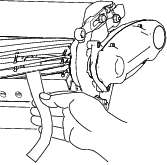
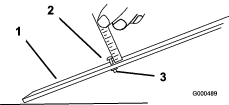
Placera vinkelindikatorn på understålets undersida enligt Figur 24.
-
Tryck på Alt Zero-knappen på vinkelindikatorn.
-
Placera vinkelindikatorfästet på understålets egg så att magnetens kant får kontakt med understålets kant (Figur 25).
Note: Den digitala displayen ska under detta steg vara synlig från samma sida som den var i steg 1.
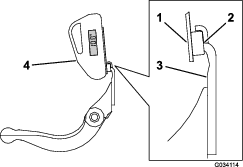
-
Placera vinkelindikatorn på fästet enligt Figur 25.
Note: Detta är den vinkel som slipmaskinen skapar, och den ska ligga inom två grader från den rekommenderade toppslipningsvinkeln.
Montera underknivsstången/underkniven
-
Montera underknivsstången/underkniven genom att placera fästhandtagen mellan brickorna och underknivsstångens justerskruv (Figur 26).
Important: Centrera DPA-justeringsanordningen i underknivsstångens handtag enligt Figur 26.Kontakten mellan underkniv och cylinder kan påverkas negativt om DPA-justeringsanordningen fästs mot underknivsstångens handtag.
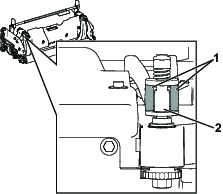
-
Fäst underknivsstången på vardera sidoplåt med tillhörande skruvar (muttrar på skruvar) och tre brickor (sex stycken totalt).
-
Sätt en nylonbricka på var sida om sidoplåtens nav. Placera en stålbricka utanför varje nylonbricka (Figur 20).
-
Dra åt underknivsstångens skruvar till 27–36 Nm.
-
Dra långsamt åt underknivsstångens låsmuttrar tills de yttre stålbrickorna precis kan roteras för hand.
Note: Nylonbrickan mellan underknivsstången och sidoplåten kommer att ha ett litet mellanrum.
Important: Dra inte åt låsmuttrarna för hårt, eftersom det får sidoplåtarna att böjas.
-
Dra åt fjäderspänningsmuttern tills fjädern pressas ihop, och vrid sedan ut den ett halvt varv (Figur 27).
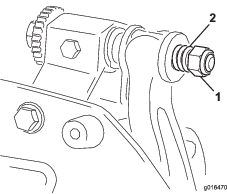
-
Justera understålet mot cylindern. Se Justera understålet mot cylindern.
Cylinderspecifikationer
Förbereda cylindern för slipning
-
Se till att klippenhetens alla komponenter är i gott skick, och åtgärda eventuella problem innan slipningen.
-
Följ cylindervässartillverkarens instruktioner för att slipa klippcylindern enligt följande specifikationer.
Specifikationer för cylinderslipning Ny cylinderdiameter 128,5 mm Servicegräns för cylinderdiametern 114,3 mm Knivens ställvinkel 30° ± 5° Knivens landbreddRäckvidd 0,8 till 1,2 mm Servicegräns för cylinderdiameterns avsmalning 0,25 mm
Slipa cylinderns avbackning
Den nya cylindern har en anliggningsyta på 0,8–1,2 mm och en ställvinkel på 30°.
Gör följande om anliggningsytans bredd överstiger 3 mm:
-
Slipa en ställvinkel på 30° på alla cylinderknivar tills anliggningsytan är 0,8 mm
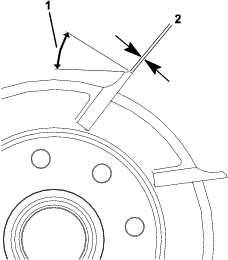
-
Rundslipa cylindern för att uppnå en precisionsminskning för cylindern på < 0,025 mm.
Note: Detta gör att landbredden ökar något.
-
Justera klippenheten. Se klippenhetens bruksanvisning.
Note: För att cylindereggen och understålet ska vara vassa längre ska du – efter att ha slipat cylindern och/eller understålet – kontrollera kontakten mellan cylindern och understålet igen när du har klippt två greener eftersom alla grader (”skägg”) tas bort. Metallspån kan leda till att ett felaktigt spel bildas mellan cylindern och understålet och därmed få dem att slitas ut snabbare.
Slipa klippenheten
Använd Access-slipsatsen (modellnr 139-4342) när du slipar klippenheten. Mer information finns i driftsanvisningarna i satsens monteringsanvisningar. Kontakta en auktoriserad Toro-återförsäljare för att erhålla denna sats.