
 , który oznacza: Uwaga, Ostrzeżenie
lub Niebezpieczeństwo – zasady bezpieczeństwa
osobistego. Nieprzestrzeganie powyższych zasad może doprowadzić
do obrażeń ciała lub śmierci.

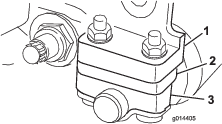
Konserwacja
Note: Określ lewą i prawą stronę maszyny ze standardowego stanowiska operatora.
Dostęp do zespołu tnącego
Aby przeprowadzić konserwację, uzyskaj dostęp do noża dolnego i wrzeciona:
-
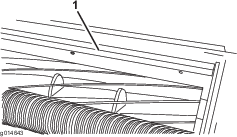
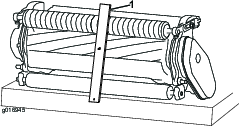
Po zdemontowaniu zespołu tnącego z maszyny, podeprzyj tylną część zespołu tnącego tak, aby nakrętki śrub regulacyjnych na tylnej części listwy noża dolnego nie opierały się o powierzchnię roboczą (Rysunek 11).
-
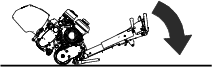
Po zamontowaniu zespołu tnącego na maszynie opuść dźwignię jednostki trakcyjnej na podłoże (Rysunek 12).
Sprawdzanie punktu smarowania wału napędowego wrzeciona
| Częstotliwość serwisowania | Procedura konserwacji |
|---|---|
| Co rok |
|
-
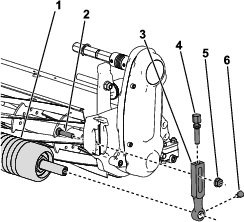
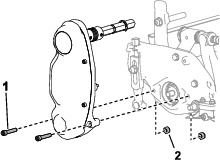
Odkręć elementy mocujące zespół napędu wrzeciona do płyty bocznej (Rysunek 13).
-
Odkręć nakrętki od wnętrza płyty bocznej (Rysunek 13).
-
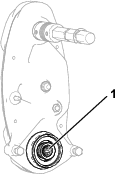
Sprawdź, czy w środku wału napędowego wrzeciona (Rysunek 14) nie pozostaje smar.
Jeżeli nie widać odpowiedniej ilości smaru, dodaj smaru do męskiej i żeńskiej części wału wielowypustowego.
-
Zamocuj zespół napędu wrzeciona do płyty bocznej z wykorzystaniem odkręconych wcześniej śrub imbusowych i nakrętek.
-
Zamontuj zespół tnący w jednostce jezdnej, patrz instrukcja obsługi jednostki jezdnej.
Regulacja napięcia paska napędowego wrzeciona
| Częstotliwość serwisowania | Procedura konserwacji |
|---|---|
| Co rok |
|
-
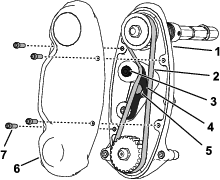
Zdemontuj osłonę z obudowy napędu wrzeciona, wykręcając 4 mocujące ją śruby.
-
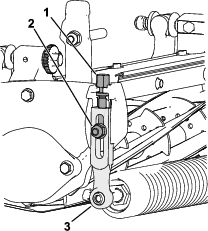
Poluzuj śrubę ramienia koła pasowego luźnego i obróć ramię koła pasowego luźnego, aby zlikwidować napięcie paska.
-
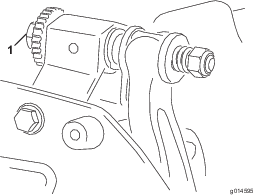
Używając klucza dynamometrycznego, przyłóż moment dokręcania od 6 do 7 N∙m do wewnętrznej śruby górnego ramienia koła pasowego luźnego (Rysunek 15).
-
Dokręć śrubę ramienia koła pasowego luźnego, aby zamocować ramię koła.
-
Zamontuj pokrywę za pomocą 4 śrub.
Regulacja tempa przycinania
Następujące ustawienia maszyny określają tempo koszenia:
-
Prędkość wrzeciona: Prędkość wrzeciona można ustawić na szybką lub wolną, patrz instrukcja obsługi jednostki jezdnej.
-
Położenie koła pasowego napędowego wrzeciona: Koła pasowe napędowe wrzeciona (22- i 24-zębowe) można ustawić w 2 położeniach:
Note: Fabrycznie koło pasowe jest ustawione w położeniu NISKIM.
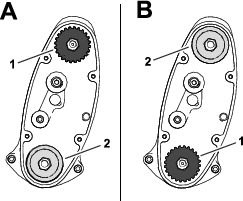
Aby zmienić położenie kół pasowych:
-
Zdejmij pokrywę paska, aby uzyskać do niego dostęp (Rysunek 17).
-
Poluzuj śrubę ramienia koła pasowego luźnego i obróć ramię koła pasowego luźnego (Rysunek 17), aby poluzować pasek.
-
Zdejmij pasek (Rysunek 17).
-
Poluzuj nakrętkę na każdym kole pasowym, zdejmij koła pasowe i zamontuj koła pasowe w wybranej konfiguracji, przykręcając je nakrętkami.
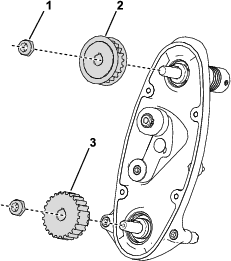
-
Dokręć nakrętki kół pasowych z momentem od 37 do 45 N∙m.
-
Załóż pasek i naciągnij go, dokręcając imbus ramienia koła pasowego luźnego z momentem od 6 do 7 N∙m, jak pokazano na Rysunek 17.
-
Dokręć śrubę ramienia koła pasowego luźnego i załóż pokrywę paska.
Specyfikacja noża dolnego
Serwisowanie noża dolnego
Aby zapobiec uszkodzeniu wrzeciona, listwy lub noża dolnego, listwa i nóż dolny mogą być serwisowane wyłącznie przez odpowiednio przeszkolonego mechanika. Najlepszym rozwiązaniem jest oddanie jednostki tnącej do serwisowania u autoryzowanego dystrybutora firmy Toro. Kompletne instrukcje, narzędzia specjalne i schematy dotyczące serwisowania noża dolnego można znaleźć w Instrukcji serwisowej do posiadanego zespołu jezdnego. Na wypadek konieczności samodzielnego zdemontowania lub zamontowania listwy noża dolnego poniżej podane są instrukcje i specyfikacje dotyczące serwisowania noża dolnego.
Important: Przy serwisowaniu noża dolnego należy zawsze przestrzegać procedur opisanych w Instrukcji serwisowej. Nieprawidłowe zamontowanie lub przeszlifowanie noża dolnego może doprowadzić do uszkodzenia wrzeciona, listwy lub noża dolnego.
Demontaż listwy/noża dolnego
-
Obróć śrubę regulacyjną w lewo, aby odsunąć nóż dolny od wrzeciona (Rysunek 19).
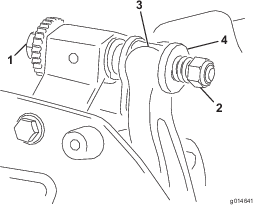
-
Odkręcaj nakrętkę naciągu sprężyny do momentu, gdy podkładka nie będzie już dociśnięta do listwy noża dolnego (Rysunek 19).
-
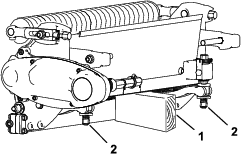
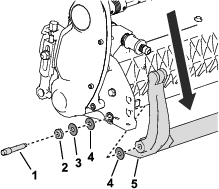
Poluzuj nakrętkę zabezpieczającą pokazaną na Rysunek 20 po każdej stronie maszyny.
-
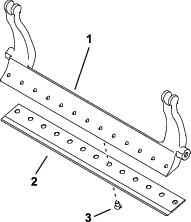
Odkręć każdą śrubę listwy noża dolnego, umożliwiając tym samym wyciągnięcie w dół i demontaż noża dolnego z urządzenia (Rysunek 20).
Pozostaw 2 podkładki nylonowe i 1 podkładkę stalową na każdym końcu noża dolnego (Rysunek 20).
-
Zdemontuj nóż dolny z listwy noża dolnego, odkręcając wszystkie śruby mocujące go w tym miejscu. Użyj klucza nasadowego wraz z narzędziem do śrub noża dolnego (nr kat. TOR510880).
Note: Do odkręcenia śrub noża dolnego można użyć mechanicznego lub pneumatycznego klucza udarowego.
Note: Wyrzuć nóż dolny i śruby.
Montaż nowego noża dolnego
-
Wybierz nowy nóż dolny zgodnie z Tabele wyboru wysokości koszenia i noża dolnego.
-
Usuń rdzę, osady i korozję z powierzchni listwy noża dolnego i nałóż na nią cienką warstwę oleju.
Important: Nie usuwaj materiału odlewniczego z listwy noża dolnego. Listwa noża dolnego jest z założenia wklęsła w środkowej części; nie należy jej szlifować.
-
Oczyść gwinty w listwie noża dolnego.
-
Nałóż preparat zapobiegający zapiekaniu na nowe śruby noża dolnego i zamontuj nóż dolny na listwie noża dolnego.
Important: Należy stosować wyłącznie nowe śruby noża dolnego.
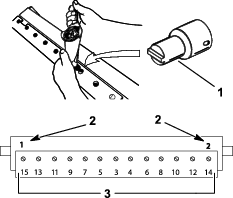
Note: Liczba śrub różni się w zależności od typu listwy noża dolnego.
-
Dokręć 2 śruby zewnętrzne z momentem 1 N∙m.
-
Zaczynając od środka noża dolnego, dokręcaj śruby z momentem 25,9 +/- 1,4 N∙m.
Important: Nie należy dokręcać śrub noża dolnego za pomocą mechanicznego lub pneumatycznego klucza udarowego.
-
Naostrz nowy nóż dolny; zob. Specyfikacja ostrzenia noża dolnego.
Specyfikacja ostrzenia noża dolnego
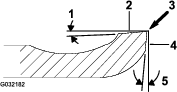
| Kąt przyłożenia (góra) dla noża dolnego | Patrz Tabele wyboru wysokości koszenia i noża dolnego. |
| Zakres kąta szlifowania przedniej krawędzi | Od 13° do 17° |
| Kąt przyłożenia dla noża dolnego Fairway | 10° |
Sprawdzanie kąta zeszlifowania górnej krawędzi.
Niezmiernie ważny jest właściwy dobór kąta szlifowania noży dolnych.
Aby sprawdzić kąt uzyskiwany za pomocą danej szlifierki, użyj wskaźnika nachylenia (numer części Toro 131-6828) oraz wspornika wskaźnika nachylenia (numer części Toro 131-6829); w razie potrzeby skoryguj niedokładności ustawienia szlifierki.
-
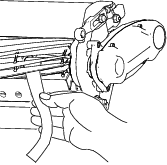
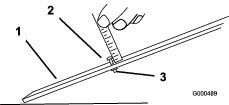
Umieść wskaźnik nachylenia na dolnej powierzchni noża dolnego w sposób pokazany na Rysunek 24.
-
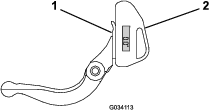
Naciśnij przycisk Alt Zero (Ustaw zero) na wskaźniku nachylenia.
-
Przyłóż wspornik wskaźnika nachylenia na krawędzi noża dolnego w taki sposób, aby krawędź magnesu zrównała się z krawędzią noża dolnego (Rysunek 25).
Note: Na tym etapie wyświetlacz cyfrowy powinien być widoczny z tej samej strony co w kroku 1.
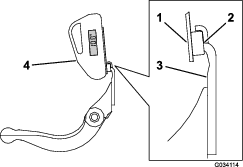
-
Przyłóż wskaźnik nachylenia do wspornika w sposób podany na Rysunek 25.
Note: Wyświetlana wartość to kąt wytwarzany przez daną szlifierkę, powinien on różnić się od zalecanego kąta szlifowania górnej krawędzi o maksymalnie 2° stopnie.
Montaż listwy/noża dolnego
-
Zamontuj listwę/nóż dolny, ustawiając ucha mocujące między podkładką a śrubą regulacyjną listwy noża dolnego (Rysunek 26).
Important: Wyśrodkuj regulatory DPA w uchach noża dolnego w sposób pokazany na Rysunek 26.Jeżeli regulatory DPA nie są wyśrodkowane względem uch noża dolnego, może to negatywnie wpływać na kontakt noża dolnego z wrzecionem.
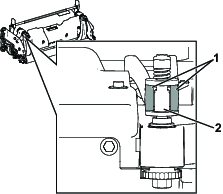
-
Zamocuj listwę noża dolnego do każdej płyty bocznej za pomocą śrub noża dolnego (nakrętki na śrubach) i 3 podkładek (łącznie 6).
-
Załóż po jednej podkładce nylonowej po każdej stronie wypukłości płyty bocznej. Załóż podkładkę stalową na zewnątrz każdej z podkładek nylonowych (Rysunek 20).
-
Dokręć śruby listwy noża dolnego z momentem od 27 do 36 N∙m.
-
Powoli dokręcaj nakrętki zabezpieczające listwy noża dolnego dopóki zewnętrzne stalowe podkładki będzie można obracać ręką.
Note: Podkładka nylonowa między listwą noża dolnego a płytą boczną powinna mieć mały odstęp.
Important: Nie dokręcaj nakrętek zbyt mocno, gdyż może dojść do wygięcia płyt bocznych.
-
Dokręć nakrętkę regulacyjną naprężenia sprężyny do momentu opadnięcia sprężyny, a następnie cofnij ją o 1/2 obrotu (Rysunek 27).
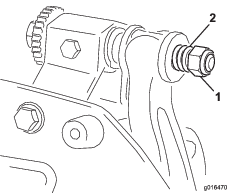
-
Wyreguluj nóż dolny względem wrzeciona, patrz rozdział Regulacja noża dolnego względem wrzeciona.
Dane techniczne wrzeciona
Przygotowanie wrzeciona do szlifowania
-
Przed szlifowaniem upewnij się, że wszystkie elementy zespołu tnącego są w dobrym stanie i usuń wszelkie usterki.
-
Postępuj zgodnie z instrukcjami producenta szlifierki do wrzecion i przeszlifuj wrzeciono tnące zgodnie z poniższymi parametrami.
Specyfikacja ostrzenia wrzeciona Średnica nowego wrzeciona 128,5 mm Minimalna dopuszczalna średnica zużytego wrzeciona 114,3 mm Kąt przyłożenia ostrza 30° ± 5° Szerokość powierzchni czołowej ostrzaZakres od 0,8 do 1,2 mm Minimalna dopuszczalna różnica średnic po obu stronach wrzeciona 0,25 mm
Szlifowanie profilujące wrzeciona
Nowe wrzeciono ma szerokość powierzchni czołowej od 0,8 do 1,2 mm i kąt profilu szlifowania 30°.
Gdy powierzchnia czołowa krawędzi zwiększy się powyżej 3 mm, należy wykonać następujące czynności:
-
Przeprowadzić szlifowanie profilujące wszystkich ostrzy wrzeciona pod kątem 30°, aż szerokość powierzchni czołowej wyniesie 0,8 mm.
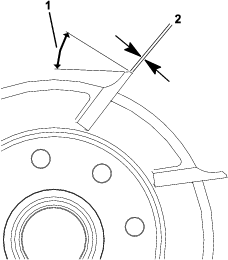
-
Przeprowadzić szlifowanie obrotowe wrzeciona w celu uzyskania bicia promieniowego na poziomie poniżej 0,025 mm.
Note: Spowoduje to nieznaczne zwiększenie szerokości powierzchni czołowej ostrzy.
-
Wyreguluj zespół tnący, patrz instrukcja obsługi zespołu tnącego.
Note: W celu dłuższego zachowania ostrości krawędzi tnących wrzeciona i noża dolnego należy po szlifowaniu wrzeciona lub noża dolnego ponownie sprawdzić docisk wrzeciona do noża dolnego po skoszeniu dwóch (2) obszarów green, ponieważ usunie to zadziory. Zadziory mogą powodować nieprawidłowy dystans pomiędzy wrzecionem a nożem dolnym powodujący przyspieszone zużycie.
Ostrzenie jednostki tnącej na obrotach wstecznych
Ostrzenie wsteczne jednostki tnącej wymaga zestawu ostrzenia wstecznego Access (model nr 139-4342), instrukcję obsługi znajdziesz w instrukcji montażu zestawu. Skontaktuj się z autoryzowanym dystrybutorem firmy Toro, aby zakupić zestaw.