
 , який
означає «Увага»,
«Попередження»
або «Небезпека»
(інструкція з особистої
безпеки). Недотримання
цих інструкцій
може призвести
до травм або смерті.

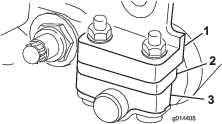
Технічне обслуговування
Note: Визначте ліву та праву сторони косарки в нормальному робочому положенні.
Отримання доступу до різального блока
Для виконання технічного обслуговування нерухомого ножа та барабана виконайте такі дії:
-
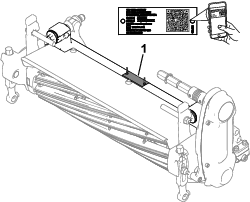
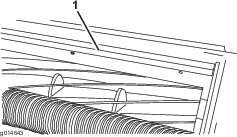
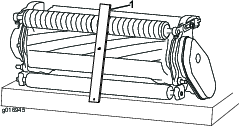
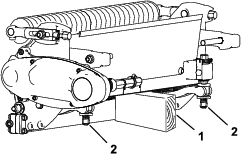
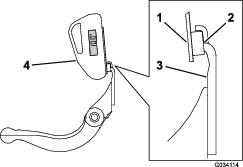
Після зняття різального блока з машини підкладіть під його задню частину підставку, щоб гайки із задньої сторони регулювальних гвинтів планки нерухомого ножа не спиралися на робочу поверхню (Рисунок 11).
-
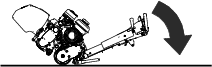
Якщо різальний блок встановлений на машині, опустіть ручку тягового блока на землю (Рисунок 12).
Перевірка точки змащування привідного валу барабана
| Періодичність робіт з технічного обслуговування | Процес технічного обслуговування |
|---|---|
| Щороку |
|
-
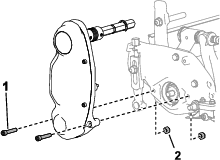
Зніміть кріпильні елементи, що фіксують вузол приводу барабана до бічної пластини (Рисунок 13).
-
Викрутіть гайки з внутрішньої сторони бічної пластини (Рисунок 13).
-
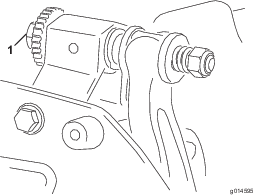
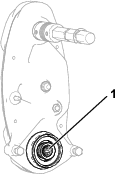
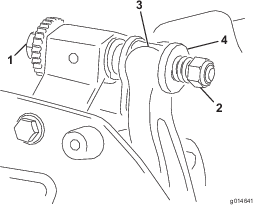
Перевірте, чи не залишилося мастила на внутрішній поверхні привідного валу барабана (Рисунок 14).
Якщо мастила недостатньо, додайте його на зовнішні та внутрішні шліци з’єднання.
-
За допомогою раніше викручених гвинтів з головкою під внутрішній шестигранник та гайок закріпіть вузол приводу барабана на бічній пластині.
-
Встановіть різальний блок на тяговий блок. Див. інструкції в Посібнику оператора для вашого тягового блока.
Регулювання натягу привідного ременя барабана
| Періодичність робіт з технічного обслуговування | Процес технічного обслуговування |
|---|---|
| Щороку |
|
-
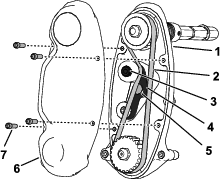
Зніміть кришку з корпусу приводу барабана, викрутивши 4 гвинти, що її утримують.
-
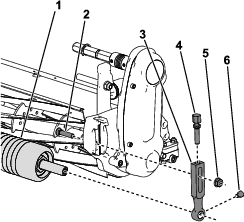
Ослабте болт натяжного важеля та поверніть натяжний важіль, щоб послабити натяг ременя.
-
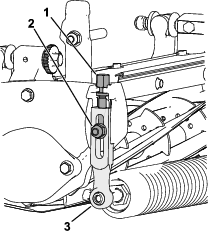
За допомогою стрілочного динамометричного ключа докладіть зусиль від 6 до 7 Н·м (від 55 до 60 дюйм-фунтів) до верхнього внутрішнього гвинта натяжного важеля (Рисунок 15).
-
Затягніть болт натяжного важеля, щоб зафіксувати його.
-
Встановіть кришку, закріпивши її 4 відповідними гвинтами.
Регулювання частоти зрізання
Частота зрізання визначається за допомогою таких налаштувань машини:
-
Швидкість обертання барабана. Швидкість обертання барабана можна налаштувати на високий або низький рівень; див. Посібник оператора для вашого тягового блока.
-
Положення привідних шківів барабана. Привідні шківи барабана (на 22 та 24 зубці) можна встановити у 2 положення:
Note: На момент відвантаження із заводу шків встановлено в нижнє положення.
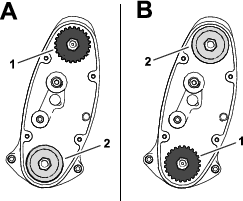
Щоб змінити положення шківів, виконайте такі дії:
-
Зніміть кожух ременя, щоб отримати доступ до ременя (Рисунок 17).
-
Ослабте болт натяжного важеля та поверніть натяжний важіль (Рисунок 17), щоб послабити натяг ременя.
-
Зніміть ремінь (Рисунок 17).
-
Ослабте гайку на кожному шківі, зніміть шківи, а потім за допомогою цих гайок встановіть шківи у потрібній вам конфігурації.
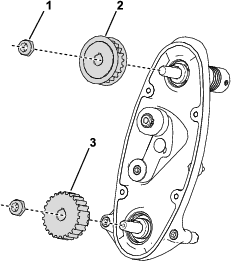
-
Затягніть гайки шківа з моментом 37–45 Н·м (27–33 фут-фунтів).
-
Встановіть ремінь і натягніть його шляхом затягування внутрішнього шестигранника натяжного важеля з моментом 6–7 Н·м (55–60 дюйм-фунтів), як показано на Рисунок 17.
-
Затягніть болт натяжного важеля та встановіть кожух ременя.
Технічні характеристики нерухомого ножа
Обслуговування нерухомого ножа
Щоб уникнути пошкодження барабана, планки та нерухомого ножа, технічне обслуговування планки та нерухомого ножа має здійснювати лише механік, який пройшов відповідну підготовку. Найкраще відправити різальний блок офіційному дистриб’ютору Toro для проведення технічного обслуговування. Повні інструкції, відомості щодо спеціальних інструментів та графіки технічного обслуговування нерухомого ножа див. у Посібнику з технічного обслуговування вашого тягового блока. Якщо вам буде потрібно зняти або встановити нерухомий ніж самостійно, дотримуйтесь наведених нижче інструкцій з обслуговування нерухомого ножа, а також технічних характеристик.
Important: Технічне обслуговування нерухомого ножа слід виконувати у суворій відповідності до процедур для нерухомого ножа, детально викладених у Посібнику з технічного обслуговування. Неправильне встановлення та шліфування нерухомого ножа можуть призвести до пошкодження барабана, планки нерухомого ножа або нерухомого ножа.
Демонтаж вузла планки нерухомого ножа/нерухомого ножа
-
Поверніть регулювальні гвинти планки нерухомого ножа проти годинникової стрілки, щоб відсунути нерухомий ніж від барабана (Рисунок 19).
-
Відкрутіть гайку натягу пружини так, щоб шайба не тиснула на планку нерухомого ножа (Рисунок 19).
-
З кожного боку машини ослабте контргайку, показану на Рисунок 20.
-
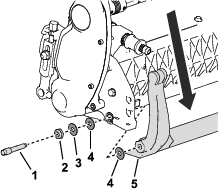
Викрутіть кожен болт планки нерухомого ножа, щоб можна було потягнути планку вниз і зняти її з різального блока (Рисунок 20).
Зверніть увагу на наявність двох нейлонових і однієї сталевої шайби з кожного боку планки нерухомого ножа (Рисунок 20).
-
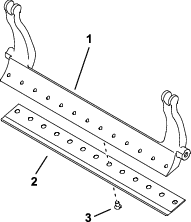
Зніміть нерухомий ніж із планки нерухомого ножа, викрутивши всі гвинти, які утримують його на місці. Використовуйте торцевий ключ із насадкою для гвинтів нерухомого ножа (кат. № TOR510880).
Note: Для відкручування гвинтів нерухомого ножа можна використовувати механічний або пневматичний ударний гайковерт.
Note: Утилізуйте нерухомий ніж та гвинти.
Встановлення нового нерухомого ножа
-
Виберіть новий нерухомий ніж згідно з Таблиці висоти зрізу та вибору нерухомого ножа.
-
Видаліть іржу, окалину та корозію з поверхні планки нерухомого ножа та нанесіть тонкий шар мастила на її поверхню.
Important: Не видаляйте литий матеріал з планки нерухомого ножа. Планка нерухомого ножа навмисно увігнута посередині; не вирівнюйте її.
-
Очистьте різьбу в планці нерухомого ножа.
-
Нанесіть протизадирну пасту на нові гвинти нерухомого ножа та встановіть нерухомий ніж на планку нерухомого ножа.
Important: Використовуйте для кріплення лише нові гвинти.
Note: Кількість гвинтів залежить від планки нерухомого ножа.
-
Затягніть 2 зовнішні гвинти з моментом 1 Н∙м (10 дюйм-фунтів).
-
Затягніть гвинти з моментом 25,9 ± 1,4 Н∙м (19 ± 1 фут-фунтів), починаючи від середини нерухомого ножа.
Important: Не затягуйте гвинти нерухомого ножа, використовуючи механічний або пневматичний ударний гайковерт.
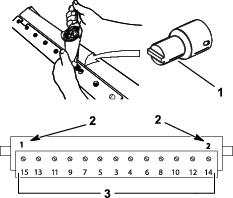
-
Заточіть новий нерухомий ніж; див. розділ «Характеристики заточування нерухомого ножа».
Характеристики заточування нерухомого ножа
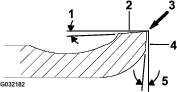
| Задній (верхній) | Див. розділ «Таблиці висоти зрізу та вибору нерухомого ножа». |
| Діапазон переднього кута | від 13° до 17° |
| Передній кут нерухомого ножа Fairway | 10° |
Перевірка верхнього кута заточування
Кут заточування нерухомих ножів є дуже важливим.
За допомогою індикатора кута (№ 131-6828 за каталогом Toro) та кріплення для індикатора кута (номер 131-6829 за каталогом Toro) перевірте кут, який утворює ваш пристрій для заточування, і в разі невідповідності скоригуйте його.
-
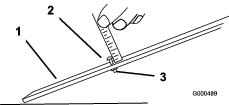
Встановіть індикатор кута на нижній стороні нерухомого ножа, як показано на Рисунок 24.
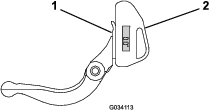
-
Натисніть кнопку Alt Zero (Нульова висота) на індикаторі кута.
-
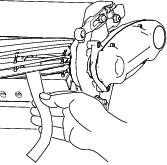
Встановіть кріплення індикатора кута на кромці нерухомого ножа так, щоб край магніту збігся з кромкою нерухомого ножа (Рисунок 25).
Note: Під час виконання дій, описаних у цьому пункті, цифровий дисплей має бути видимий з того самого боку, що й під час виконання дій, описаних у пункті 1.
-
Встановіть індикатор кута на кріплення, як показано на Рисунок 25.
Note: Цей кут, що утворює ваш пристрій для заточування, не повинен відрізнятися від рекомендованого верхнього кута заточування більше ніж на 2°.
Монтаж вузла планки нерухомого ножа / нерухомого ножа
-
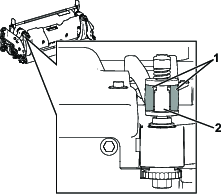
Встановіть вузол планки нерухомого ножа / нерухомого ножа, розташувавши монтажні отвори між шайбами та регулювальним гвинтом планки нерухомого ножа (Рисунок 26).
Important: Розташуйте регулятори DPA по центру у вушках планки нерухомого ножа, як показано на Рисунок 26.Якщо регулятори DPA впираються у вушка планки нерухомого ножа, це може негативно вплинути на контакт між нерухомим ножем і барабаном.
-
Прикріпіть планку нерухомого ножа до бічних пластин за допомогою болтів планки нерухомого ножа (гайок на болтах) та 3 шайб (усього 6 шт.).
-
З кожного боку встановіть нейлонову шайбу на виступ бічної пластини. Встановіть по одній сталевій шайбі із зовнішнього боку кожної нейлонової шайби (Рисунок 20).
-
Затягніть болти планки нерухомого ножа з моментом 27–36 Н∙м (20–27 фут-фунтів).
-
Повільно затягуйте контргайки планки нерухомого ножа, доки зовнішні сталеві шайби не почнуть обертатися вручну.
Note: Нейлонова шайба між планкою нерухомого ножа та бічною пластиною матиме невеликий зазор.
Important: Щоб уникнути деформації бічних пластин, не затягуйте контргайки занадто сильно.
-
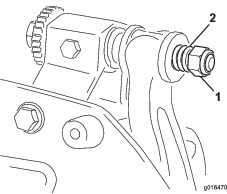
Затягніть гайку натягу пружини до повного стискання пружини, після чого послабте її на ½ оберту (Рисунок 27).
-
Відрегулюйте нерухомий ніж відносно барабана; див. розділ «Регулювання нерухомого ножа відносно барабана».
Технічні характеристики барабана
Підготовка барабана до заточування
-
Перед заточуванням переконайтеся, що всі компоненти різального блока перебувають у справному стані, та усуньте будь-які порушення.
-
Виконайте заточування різального барабана відповідно до наведених нижче характеристик, дотримуючись інструкцій виробника заточувального пристрою.
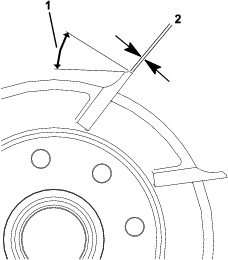
Характеристики заточування барабана Діаметр нового барабана 128,5 мм (5,06 дюйма) Експлуатаційна межа для діаметра барабана 114,3 мм (4,50 дюйма) Задній кут леза 30° ± 5° Діапазон ширини фаскилеза від 0,8 до 1,2 мм (від 0,03 до 0,05 дюйма) Експлуатаційна межа конусності діаметра барабана 0,25 мм (0,010 дюйма)
Заточування задньої поверхні лез барабана
Новий барабан має ширину фаски леза від 0,8 до 1,2 мм (0,03–0,05 дюйма) та задній кут заточування 30°.
Якщо ширина фаски леза перевищує 3 мм (0,120 дюйма), виконайте такі дії:
-
Виконайте заточування задньої поверхні всіх лез барабана під кутом 30° до досягнення ширини фаски 0,8 мм (0,03 дюйма).
-
Виконайте заточування барабана в обертанні, щоб забезпечити радіальне биття барабана <0,025 мм (0,001 дюйма).
Note: При цьому ширина фаски леза дещо збільшиться.
-
Відрегулюйте різальний блок; див. Посібник оператора для вашого різального блока.
Note: Щоб після заточування барабана та/або нерухомого ножа їхні кромки залишалися гострими якомога довше, ще раз перевірте контакт барабана з нерухомим ножем після скошування трави на двох грінах, оскільки під час скошування видаляються всі задирки. Задирки можуть призводити до порушення зазору між барабаном і нерухомим ножем, що може спричинити прискорене зношування.
Заточування різального блока шляхом зворотного обертання
Для зворотного заточування різального блока використовуйте комплект Access Backlap Kit (Комплект для доступу до зворотного заточування) (модель № 139-4342); дивіться інструкції з експлуатації в Інструкціях із монтажу комплекту. Щоб придбати цей комплект, зверніться до офіційного дилера Toro.