
 , ki lahko pomeni: svarilo, opozorilo ali nevarnost – navodilo
za osebno varnost. Neupoštevanje teh navodil lahko privede
do telesnih poškodb ali smrti.

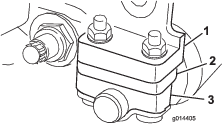
Vzdrževanje
Note: Ugotovite, katera stran stroja je leva in katera desna, gledano z običajnega položaja za upravljanje stroja.
Dostopanje do rezalne enote
Za vzdrževanje dostopajte do spodnjega noža in vretena na naslednji način:
-
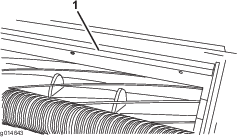
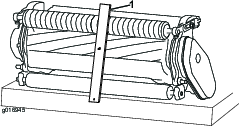
Ko je rezalna enota odstranjena s stroja, podprite zadnji del rezalne enote, da zagotovite, da se matice na zadnji strani nastavitvenih vijakov za nastavitev nosilca spodnjega noža ne dotikajo delovne površine (Diagram 11).
-
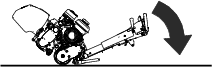
Ko je rezalna enota pritrjena na stroj, spustite ročaj vlečne enote na tla (Diagram 12).
Preverjanje mazalnih točk pogonske gredi vretena
| Intervali servisnega vzdrževanja | Postopek vzdrževanja |
|---|---|
| Letno |
|
-
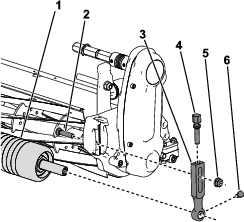
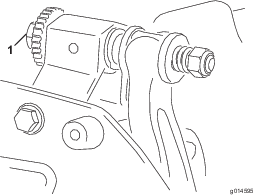
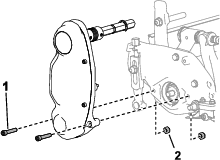
Odstranite strojno opremo, s katero je sklop pogona vreten pritrjen na stransko ploščo (Diagram 13).
-
Odstranite matice z notranje strani stranske plošče (Diagram 13).
-
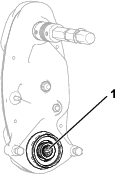
Preverite notranjost pogonske gredi vretena (Diagram 14) za preostalo mast.
Če ne vidite zadostne količine masti, dodajte več masti na moško in žensko utorno gred.
-
S predhodno odstranjenimi vijaki z imbusno glavo in maticami pritrdite sklop pogona vretena na stransko ploščo.
-
Namestite rezalno enoto na vlečno enoto; za vašo vlečno enoto, glejte Priročnik za upravljanje.
Nastavitev napetosti pogonskega jermena vretena
| Intervali servisnega vzdrževanja | Postopek vzdrževanja |
|---|---|
| Letno |
|
-
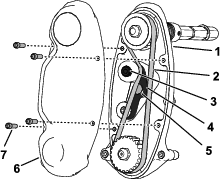
Odstranite pokrov z ohišja pogona vretena tako, da odvijete 4 vijake, s katerimi je pritrjen.
-
Odvijte vijak napenjalnega vzvoda in zavrtite napenjalni vzvod, da sprostite napetost jermena.
-
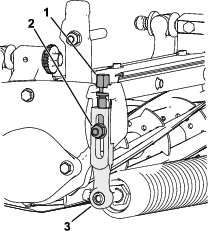
Z vijačnim momentnim ključem privijte notranji vijak zgornjega napenjalnega vzvoda (Diagram 15) z zateznim navorom 6 do 7 N∙m.
-
Zategnite vijak napenjalnega vzvoda, da pritrdite napenjalni vzvod.
-
Namestite pokrov s 4 ustreznimi vijaki.
Nastavitev hitrosti rezanja
Nastavitev hitrosti rezanja določajo naslednje nastavitve stroja:
-
Hitrost vreten: Hitrost vreten je mogoče nastaviti na visoko ali nizko nastavitev; za vašo vlečno enoto glejte Priročnik za upravljanje.
-
Položaj jermenice za pogon vretena: Jermenice za pogon vretena (z 22-zobniki in 24-zobniki) lahko nastavite v 2 položajih:
Note: Položaj jermenice je tovarniško nastavljen na NIZEK položaj.
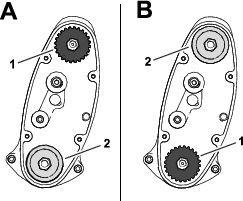
Če želite nastaviti položaj jermenic, upoštevajte naslednje korake:
-
Odstranite pokrov jermena, da se pokaže jermen (Diagram 17).
-
Odvijte vijak napenjalnega vzvoda in zavrtite napenjalni vzvod (Diagram 17), da sprostite napetost jermena.
-
Odstranite jermen (Diagram 17).
-
Odvijte matico na vsaki jermenici, odstranite jermenice in z maticami namestite jermenice v želeno konfiguracijo.
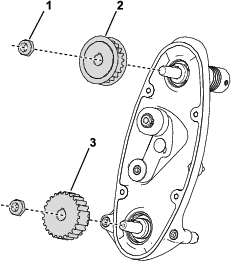
-
Zategnite matice jermenic z zateznim momentom od 37 do 45 N·m.
-
Namestite jermen in ga napnite z zateznim momentom od 6 do 7 N·m na notranji šestrobi del napenjalnega vzvoda, kot je prikazano na Diagram 17.
-
Zategnite vijak napenjalnega vzvoda in namestite pokrov jermena.
Specifikacije za spodnji nož
Servisiranje spodnjega noža
Samo ustrezno usposobljen mehanik lahko servisira nosilec spodnjega noža in spodnji nož, da prepreči poškodbe vretena, nosilca spodnjega noža ali spodnjega noža. V idealnem primeru odnesite rezalno enoto na servis k pooblaščenemu distributerju za izdelke Toro. Za popolna navodila, posebna orodja in diagrame za servisiranje spodnjega noža glejte Servisni priročnik za vašo vlečno enoto. Če bi kdaj morali sami odstraniti ali sestaviti nosilec spodnjega noža, so spodaj navedena navodila kot tudi specifikacije za servisiranje spodnjega noža.
Important: Pri servisiranju spodnjega noža vedno upoštevajte postopke za spodnji nož, ki so v Servisnem priročniku podrobno opisani. Če spodnjega noža ne namestite in obrusite pravilno, se lahko poškoduje vreteno, nosilec spodnjega noža ali spodnji nož.
Odstranitev sklopa spodnje prečke/spodnjega noža
-
Obrnite vijak za prilagoditev nosilca spodnjega noža v nasprotni smeri urinega kazalca, da spodnji nož odmaknete od vretena (Diagram 19).
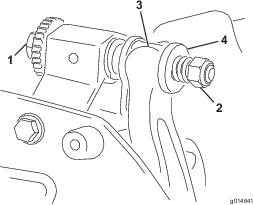
-
Odmikajte matico za napenjanje vzmeti, dokler podložka ni več napeta ob spodnjo prečko (Diagram 19).
-
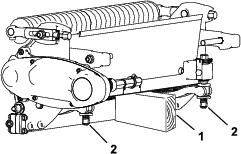
Na vsaki strani stroja popustite varovalno matico, kot je prikazano na Diagram 20.
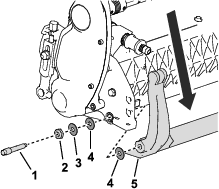
-
Odstranite vsak vijak nosilca spodnje noža tako, da lahko nosilec spodnjega noža potegnete navzdol in ga odstranite z rezalne enote (Diagram 20).
Pazite na 2 najlonski podložki in 1 jekleno podložko na vsakem koncu nosilca spodnje prečke (Diagram 20).
-
Odstranite spodnji nož kosilnice s spodnje prečke tako, da odstranite vse vijake, ki ga držijo na mestu. Uporabite nasadni ključ z orodjem za vijake noža kosilnice (št. dela TOR510880).
Note: Za odvijanje vijakov spodnjega noža lahko uporabite mehanski ali pnevmatski udarni ključ.
Note: Spodnji nož in vijake zavrzite.
Namestitev novega spodnjega noža
-
Izberite nov spodnji nož v skladu z Tabele za nastavitev višine košnje in izbiro spodnjega noža.
-
Odstranite rjo, vodni kamen in korozijo s površine spodnje prečke in nanjo nanesite tanek sloj olja.
Important: Ne odstranjujte ulitega materiala s spodnje prečke. Spodnja prečka je na sredini konkavna; ne brusite je.
-
Očistite navoje v spodnji prečki.
-
Na nove vijake spodnjega noža nanesite sredstvo za zatesnitev in namestite spodnji nož na spodnjo prečko.
Important: Uporabljajte samo nove vijake za spodnji nož kosilnice.
Note: Število vijakov se razlikuje glede na spodnjo prečko.
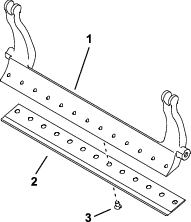
-
Zategnite 2 zunanja vijaka z zateznim momentom 1 N∙m.
-
Začnite od sredine spodnjega noža in privijte vijake z navorom 25,9 +/-1,4 N∙m.
Important: Vijakov spodnjega noža ne zategujte z mehanskim ali pnevmatskim udarnim ključem.
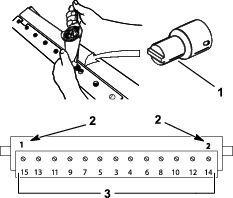
-
Zbrusite novi spodnji nož; glejte Specifikacije za brušenje spodnjega noža.
Specifikacije za brušenje spodnjega noža
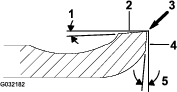
| (Zgornji) prosti kot spodnjega noža | Glejte Tabele za nastavitev višine košnje in izbiro spodnjega noža. |
| Razpon sprednjega kota | Od 13° do 17° |
| Sprednji kot spodnjega noža za čistine | 10° |
Preverjanje zgornjega kota brušenja
Kot, pod katerim brusite svoje spodnje nože, je zelo pomemben.
S kazalnikom kota (št. dela Toro 131-6828) in nosilcem kazalnika kota (št. dela Toro 131-6829) preverite kot, pod katerim deluje vaš brusilnik, in ga po potrebi popravite, če brusilnik ni natančen.
-
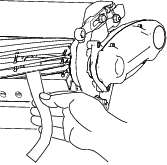
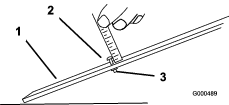
Kazalnik kota namestite na spodnjo stran spodnjega noža, kot je prikazano na sliki Diagram 24.
-
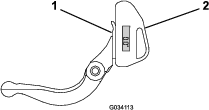
Na kazalniku kota pritisnite gumb Alt Zero.
-
Namestite nosilec kazalnika kota na rob spodnjega noža tako, da se rob magneta dotika robu spodnjega noža (Diagram 25).
Note: Digitalni zaslon naj bi bil med tem korakom viden z iste strani, kot je bil viden tudi med korakom 1.
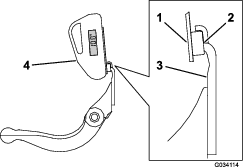
-
Kazalnik kota namestite na nosilec, kot je prikazano na sliki Diagram 25.
Note: To je kot, ki ga ustvari vaš brusilnik, in mora biti znotraj 2 stopinj priporočenega zgornjega kota brušenja.
Namestitev sklopa spodnje prečke/spodnjega noža
-
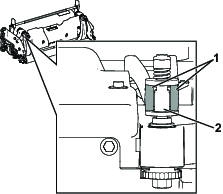
Namestite sklop spodnje prečke/spodnjega noža in namestite montažna ušesa med podložke in vijak za nastavitev droga (Diagram 26).
Important: Dvotočkovne nastavitvene regulatorje (DPA) postavite na sredino med ušesca spodnje prečke, kot prikazuje Diagram 26.Če so dvotočkovni nastavitveni regulatorji (DPA) nameščeni ob ušesca spodnje prečke, to lahko negativno vpliva na stik med spodnjim nožem in vretenom.
-
Pritrdite spodnjo prečko na vsako stransko ploščo z vijaki spodnje prečke (matice na vijakih) in 3 podložkami (skupaj 6).
-
Namestite podložko iz najlona na vsako stran vodila stranske plošče. Namestite jekleno podložko na zunanjo stran vsake od podložk iz najlona (Diagram 20).
-
Vijake spodnje prečke privijte s 27 do 36 N∙m.
-
Počasi zategnite varovalne matice spodnje prečke, dokler se zunanje jeklene podložke ne vrtijo samo z roko.
Note: Najlonska podložka med spodnjo prečko in stransko ploščo bo imela majhno vrzel.
Important: Matic ne zategnite premočno, saj se bodo stranske plošče odklonile.
-
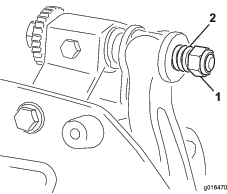
Matico za napenjanje vzmeti zategnite, dokler se vzmet ne sesede, nato pa popustite za 1/2 obrata (Diagram 27).
-
Nastavite spodnji nož glede na vreteno; glejte Nastavitev spodnjega noža glede na vreteno.
Specifikacije vretena
Priprava vretena za brušenje
-
Zagotovite, da so vse komponente rezalne enote v dobrem stanju in odpravite morebitne težave pred brušenjem.
-
Upoštevajte navodila proizvajalca brusilnika za vretena in rezalna vretena zbrusite po naslednjih specifikacijah.
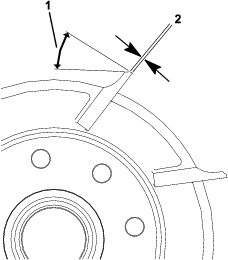
Specifikacije za brušenje vreten Nov premer vretena 128,5 mm Obratovalna omejitev premera vretena 114,3 mm Prosti kot rezila 30° ± 5° Razpon širine odrezka rezila od 0,8 do 1,2 mm Obratovalna omejitev koničastega premera vretena 0,25 mm
Varnostno brušenje vretena
Novo vreteno ima širino odrezka od 0,8 do 1,2 mm in prosti kot 30°.
Ko je del vretena, ki pride v stik s travo, širši od 3 mm, izvedite naslednje:
-
Na vseh rezilih vretena nastavite prosti kot 30°, dokler ni širina odrezka 0,8 mm
-
S hitrim vrtenjem brusite vreteno, da dosežete < 0,025 mm nestabilnosti vretena.
Note: Tako se bo širina vretena, ki pride v stik s travo, nekoliko povečala.
-
Nastavite rezalno enoto; za vašo rezalno enoto glejte Priročnik za upravljanje.
Note: Da bi rob vretena in spodnji nož dlje časa ostala ostra, po brušenju vretena in/ali spodnjega noža ponovno preverite stik med vretenom in nožem, še prej pa pokosite 2 zelenici, saj boste tako odstranili morebitni zarobki. Zarobki lahko povzročijo, da bi bila lahko razdalja med vretenom in spodnjim nožem neprimerna in bi se tako pospešila obraba.
Brušenje rezalne enote
Za brušenje rezalne enote uporabite komplet za brušenje Access Backlap Kit (Št. modela 139-4342); glejte navodila za upravljanje v kompletu Navodila za namestitev. Za nakup tega kompleta se obrnite na pooblaščenega distributerja za izdelke Toro.